


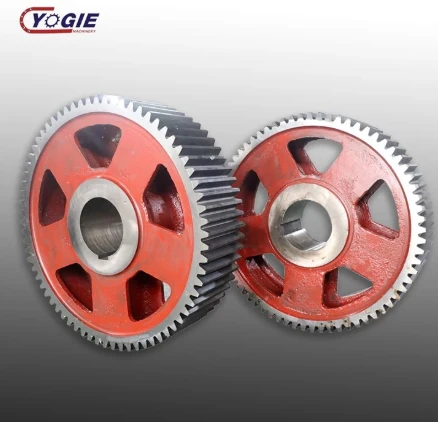
Didelė cilindrinė krumpliaratis yra tiesių dantytų cilindrinė krumpliaratis, kurios žingsnio skersmuo paprastai yra didesnis nei 500 mm, o didžiausiose pramonės srityse dažnai siekia 2, 3 ar net 10+ metrus. Skirtingai nuo mažų tikslių pavarų dėžių ir variklių partijomis gaminamų krumpliaračių, didelės krumpliaračiai beveik visada gaminami pagal užsakymą, gaminami po vieną arba labai mažais kiekiais ir yra skirti atlaikyti ekstremalų sukimo momentą ir sunkias pramonės mašinų apkrovas. Jie yra kasybos, cemento, plieno, energetikos ir sunkiųjų konstrukcijų jėgos perdavimo darbiniai arkliai – pavaros, kurios suka rutulinius malūnus, rotacines krosnis, kasyklų keltuvus, valcavimo staklynus ir kranų pavaras. Kadangi jie veikia esant didelėms apkrovoms, dažnai atšiaurioje aplinkoje, kurioje yra dulkių, drėgmės ir smūginių apkrovų, ir dėl vienos pavaros gedimo savaitėms gali išjungti visa gamybos linija, didelės krumpliaračiai gaminami pagal griežtus standartus, kruopščiai kontroliuojant medžiagą, terminį apdorojimą, dantų geometriją ir tikrinant kiekvieną etapą.
Medžiagos ir ruošinys
Medžiagos pasirinkimas priklauso nuo apkrovos, greičio ir aplinkos, tačiau trys pagrindinės kategorijos yra plienas, kaltinis plienas ir ketus. Lieto plieno rūšys, tokios kaip ZG45, ZG40Cr ir ZG42CrMo, yra labiausiai paplitusios labai didelėms krumpliaračiams – jas galima lieti beveik bet kokio dydžio ir formos, pasižymi geru tvirtumu ir kietumu bei yra ekonomiškesnės nei didelio skersmens kaltiniai. Naudojant didžiausią apkrovą, pvz., kasyklų keltuvus ir valcavimo stakles, pirmenybė teikiama kaltiniam plienui, pvz., 42CrMo, 40CrNiMo ir 18CrNiMo7-6 – kalimas sulygina metalo grūdelių srautą su įtempių modeliais, todėl, palyginti su liejiniais, yra didesnis atsparumas nuovargiui ir atsparumas smūgiams. Ketaus (HT250, HT300) naudojamas tik mažo greičio, mažos apkrovos arba ekonomiškoms reikmėms, kai ketaus slopinimo savybės yra naudingos.
Tuščias paruošimas yra pirmasis svarbus žingsnis. Liejimo krumpliaračių atveju procesas prasideda nuo modelio formavimo ir liejimo smėlio, dažnai naudojant kompiuterinį kietėjimo modeliavimą, kad būtų galima numatyti ir užkirsti kelią susitraukimo ertmėms, poringumui ir kitiems liejimo defektams. Išlydytas plienas atsargiai išlydomas, kad būtų kontroliuojama cheminė sudėtis, supilamas į formą ir leidžiama lėtai kietėti kontroliuojamomis sąlygomis. Itin didelėms krumpliaračiams – 4,5 metro ir didesnio žingsnio skersmens – įprastas segmentinis liejimas, kai krumpliaratis išliejamas iš dviejų, keturių ar daugiau dalių, kurios vėliau sujungiamos varžtais; virš 8 metrų, beveik visos didelės pavaros yra liejamos į segmentus, kad būtų išvengta liejimo, transportavimo ir montavimo apribojimų. Kaltiniams krumpliaračiams procesas prasideda nuo luito arba ruošinio, kuris kaitinamas ir kaliamas ant preso arba plaktuko, kad suardytų liejimo konstrukciją, o vėliau žiedu valcuojamas radialinės ašies žiedinio valcavimo mašina, kad būtų pasiektas reikiamas skersmuo ir skerspjūvis. Žiedinis valcavimas sukuria besiūlį žiedą su nuolatiniu kompaktišku metalo srautu, o tai ypač svarbu dideliems krumpliaračių žiedams, naudojamiems kasyboje ir sunkiojoje pramonėje. Po liejimo ar kalimo ruošinys yra pradinis normalizuojamas arba mažinamas įtempių terminis apdorojimas, siekiant patobulinti grūdelių struktūrą, sumažinti vidinius įtempius ir paruošti medžiagą apdirbimui.
Grubus apdirbimas ir dantų pjovimas
Kai ruošinys yra paruoštas, pradedamas grubus apdirbimas didelėmis CNC tekinimo staklėmis arba vertikalios tekinimo staklės (VTL). Išorinis skersmuo, vidinė kiaurymė, paviršius ir visos tvirtinimo detalės, pvz., varžtų skylės, raktų grioveliai ir varžtų apskritimai, yra pasukami ir išgręžiami iki beveik galutinių matmenų, paliekant nedidelę apdirbimo naudą baigiamiesiems darbams po terminio apdorojimo. Neapdoroto apdirbimo tikslas – nustatyti tikslius atskaitos paviršius ir pašalinti didžiąją dalį medžiagos pertekliaus, kol krumpliaratis vis dar yra minkštos, lengvai apdirbamos. Labai didelėms pavaroms vien šis žingsnis gali užtrukti kelias dienas mašinoje, galinčioje siūbuoti kelių metrų skersmens.
Dantų pjovimas yra krumpliaračio gamybos pagrindas, o didelių krumpliaračių atveju labiausiai paplitęs metodas yra lenkimas – generavimo procesas, kurio metu besisukantis kaitlentės pjaustytuvas ir krumpliaračio ruošinys sukasi sinchroniškai, kai kaitlentė tiekiama ašine kryptimi per priekinės dalies plotį, kad palaipsniui būtų nupjauti visi dantys. Kaitinimas yra efektyvus, tikslus ir universalus, o šiuolaikinėse didelėse kaitlentėse naudojamos karbido kaitlentės, kad būtų galima pjauti net kietas ar kietas medžiagas esant dideliam padavimo greičiui. Krumpliaračiams su labai dideliu moduliu (daugiau nei 20 mm) pirmiausia galima naudoti profilio frezą, kad grublėtų tarpas tarp dantų, pašalinant 70% ar daugiau atsargų prieš apdailinant arba formuojant profilį – tai sumažina brangios apdailos frezos nusidėvėjimą ir pagreitina bendrą procesą. Krumpliaračių formavimas, kuriame naudojamas slankiojančio krumpliaračio formos pjoviklis, naudojamas vidinėms krumpliaračiams, grupinėms krumpliaračiams ir krumpliaračiams, kurių negalima įjungti dėl trukdžių. Nupjovus dantį, krumpliaratis yra minkštas, pusiau paruoštas, danties profilis artimas galutiniam matmeniui, bet dar nesukietėjęs – ir jis paruoštas pačiam svarbiausiam viso proceso etapui: terminiam apdorojimui.
Terminis apdorojimas
Terminis apdorojimas yra tai, kas paverčia grubiai suformuotą plieno gabalą į pavarą, galinčią daugelį metų be gedimų nešti didelius krovinius. Didelių krumpliaračių tikslas beveik visada yra kietumo gradientas „kietas išorė, kietas vidus“ – kietas, dilimui atsparus danties paviršius, atsparus įdubimams ir dilimui, kartu su kieta, lanksčia šerdimi, galinčia sugerti smūgines apkrovas ir atsispirti danties lūžimui. Tai pasiekiama dviem etapais. Pirmiausia visa krumpliaratis grūdinamas ir grūdinamas (taip pat vadinamas QT arba grūdinamas ir grūdinamas): krumpliaratis kaitinamas iki 850–880 laipsnių, gesinamas aliejuje arba vandenyje, kad šerdis sukietėtų, tada grūdinama 550–600 laipsnių kampu, kad būtų sumažintas įtempis ir būtų pasiektas šerdies kietumas, didesnis nei RC 28–30 MP2. kietumas. Tai suteikia pavarai bazinės linijos stiprumą ir tvirtumą, kurio jai reikia kaip konstrukcinio komponento.
Antra, dantų paviršiai selektyviai grūdinami vienu iš dviejų pagrindinių būdų. Indukcinis grūdinimas perduoda aukšto dažnio elektros srovę per ritę, esančią aplink kiekvieną dantį arba per visą krumpliaračio perimetrą, greitai įkaitinant danties paviršių iki austenitinimo temperatūros, o po to užgesinant vandeniu arba polimero purškimu. Taip gaunamas kietas 45–50 HRC korpusas iki kontroliuojamo gylio, paprastai 2–5 mm, o šerdis išlieka tvirta. Indukcinis grūdinimas yra greitas, švarus ir plačiai naudojamas dideliems liejiniams kasybos ir cemento krumpliaračiams. Karbieravimas – krumpliaračio kaitinimas atmosferoje, kurioje gausu anglies, kad anglis pasklistų į danties paviršių, tada gesinimas – gaunamas dar kietesnis 58–62 HRC korpusas, pasižymintis puikiu atsparumu dilimui ir įdubimams, ir yra tinkamas naudoti didžiausios apkrovos kaltinio plieno krumpliaračiams, pvz., valcavimo staklynuose ir greitaeigėse pavarų dėžėse. Abiejų metodų iššūkis didelėms pavaroms yra iškraipymas – netolygus kaitinimas ir gesinimas gali sukelti krumpliaračio deformaciją, pakeisti danties geometriją ir ištrūkti. Patyrę gamintojai kontroliuoja iškraipymus rūpestingai tvirtindami, valdydami šildymo ir aušinimo greitį ir palikdami pakankamai apdirbimo laisvo po terminio apdorojimo galutiniam šlifavimui. Per daug iškreipiančios pavaros gali būti neįmanoma išgelbėti, todėl terminio apdorojimo proceso kontrolė yra vienas iš svarbiausių krumpliaračių gamintojų skirtumų.
Apdailos apdirbimas ir šlifavimas
Po terminio apdorojimo krumpliaratis niekada nebūna tokios pat formos, kokia buvo anksčiau – šiluminis plėtimasis ir susitraukimas, plieno fazių pokyčiai ir liekamieji įtempimai sukelia nedidelį iškraipymą. Didelėms pavaroms, veikiančioms dideliu greičiu arba perduodančioms didelę galią, šis iškraipymas turi būti ištaisytas, o krumpliaračių šlifavimas yra standartinis metodas. Dideliame krumpliaračio šlifuoklyje naudojamas sliekinis diskas (sukuriamas šlifavimas) arba forminis diskas (profilinis šlifavimas), kad pašalintų nedidelį kiekį medžiagos iš kiekvieno danties šono, atkurdamas teisingą evoliucinį profilį, šviną (dantų išlygiavimą per priekinės dalies plotį) ir žingsnio tikslumą. Šlifavimas po terminio apdorojimo yra veiksmingai privalomas didelio modulio krumpliaračiams – pašalina iškraipymus, pasiekiamas 6 ar geresnis tikslumas (ISO 1328 / AGMA), o paviršiaus apdaila mažesnė nei Ra 1,6 μm, o tai sumažina trintį, triukšmą ir įdubimus veikimo metu. Mažesnio tikslumo, labai didelės pavaros krumpliaračių, veikiančių mažu greičiu, šlifavimas gali būti pakeistas rankiniu grandymu arba perbraukimu, tačiau bet kuriai pavarai, kai pavara didelės apkrovos arba greitaeigiu greičiu, šlifavimas yra standartas.
Be dantų šlifavimo, baigiamasis apdirbimas apima VTL kiaurymės ir išorinio skersmens pakartotinį pasukimą, siekiant ištaisyti bet kokius terminio apdorojimo sukeliamus iškraipymus, montavimo skylių pergręžimą arba pervėrimą, visų danties kraštų ir kampų šlifavimą (aštrūs danties galiukai yra dažnas įtempių koncentracijos šaltinis ir gali sukelti įtrūkimus) ir bet kokių paviršiaus apdorojimo priemonių, tokių kaip prevencinis aliejus arba fosfatas, taikymą. Labai didelių segmentuotų krumpliaračių segmentai surenkami ant tvirtinimo įtaiso, varžtinės jungtys yra kruopščiai sulygiuotos ir susukamos, o visa surinkta krumpliaratis yra apdirbamas ir šlifuojamas kaip vienetas, kad būtų užtikrintas vientisas ir tikslus danties profilis visose jungtyse. Šis surinkimo ir šlifavimo etapas yra labai svarbus – segmentinės krumpliaračio, kuri nėra šlifuota po surinkimo, dantys jungtyse nesutampa, o tai sukelia vibraciją, triukšmą ir priešlaikinį nusidėvėjimą.
Kokybės kontrolė ir patikra
Didelės krumplinės pavaros yra brangios, itin svarbios sudedamosios dalys, o nuodugnus patikrinimas kiekviename etape užtikrina patikimą jų veikimą. Po išliejimo ar kalimo atliekama ruošinio cheminės sudėties analizė (spektrometrija), ultragarsinis bandymas, siekiant nustatyti vidinį poringumą ar intarpus, ir matmenų patikrinimai. Po grubaus apdirbimo patikrinami visi atskaitos paviršiai ir danties pirminio apdirbimo matmenys. Po terminio apdorojimo tikrinamas ir danties paviršiaus, ir šerdies kietumas (naudojant Rockwell arba Brinell testerį, o kartais ir mikrokietumo traversą, kad būtų patikrintas korpuso gylis), o magnetinių dalelių arba dažų skvarbumo patikrinimas naudojamas paviršiaus įtrūkimams dėl gesinimo aptikti. Pasibaigus šlifavimui, krumpliaračiui atliekama visa geometrinė patikra: danties profilio (evoliucinio) paklaida, švino (dantų išlygiavimo) paklaida, žingsnio paklaida ir kumuliacinė žingsnio paklaida, išsiveržimas ir danties storis – visa tai matuojama koordinačių matavimo mašina (CMM) arba tam skirtame krumpliaračio matavimo centre. Rezultatai lyginami su nurodytu tikslumo laipsniu, paprastai ISO 1328 6–9 laipsniu didelėms pramoninėms pavaroms, su 6 ar aukštesne klase, skirta didelės spartos arba didelio tikslumo pavaroms.
Pavaroms, veikiančioms dideliu greičiu, gali būti atliktas dinaminio balanso bandymas, siekiant užtikrinti, kad pavara sukasi be pernelyg didelės vibracijos. Krumpliaračių su grioveliais arba varžtinėmis jungtimis patikrinamas tvirtinimo elementų tinkamumas ir išlygiavimas. Visi patikrinimo rezultatai yra dokumentuojami medžiagoje ir patikrinimo ataskaitoje, kuri pridedama prie krumpliaračio – didelėms pagal užsakymą pagamintoms pavaroms ši ataskaita yra tokia pat svarbi, kaip ir pati pavara, nes suteikia galutiniam vartotojui pasitikėjimo medžiaga, terminiu apdorojimu ir geometriniu tikslumu. Gerbiamas gamintojas taip pat pateiks liejyklos ar kalvės medžiagų bandymo sertifikatus, terminio apdorojimo diagramas, kuriose parodytas faktinis naudojamas laiko ir temperatūros ciklas, ir visų matmenų patikrinimo ataskaitas. Kai perkate įrangą, kuri gali kainuoti dešimtis tūkstančių dolerių ir kurią reikia naudoti 10–20 metų, šie dokumentai neprivalomi.
Pramoniniai pritaikymai
Didelės krumplinės pavaros atsiduria sunkiausiose pramoninėse mašinose, kur prioritetas yra didelis sukimo momentas, mažas greitis ir patikimas veikimas atšiauriomis sąlygomis. Kasyboje jie varo rutulinius malūnus ir SAG malūnus (pusiau autogeninius malūnus), kurie smulkina rūdą, kasyklų keltuvus, keliančius rūdą ir darbuotojus iš gilių šachtų, trupintuvus, konvejerius ir vilkimo ekskavatorius. Viena didelė pavara ant 10 metrų skersmens rutulinio malūno gali sverti 20–40 tonų ir perduoti kelis megavatus galios, dirbdama 24 valandas per parą ilgus metus – o gedimas reiškia, kad visas malūnas sustoja ir kasyklai kainuoja šimtus tūkstančių dolerių per dieną dėl gamybos praradimo. Cemento gamyklose didelės spyruoklinės ir apvadinės krumpliaračiai varo rotacines krosnis (ilgus, lėtai besisukančius cilindrus, kuriuose kalkakmenis kalcinuoja į klinkerį), žaliavų malūnus, anglies malūnus ir apdailos malūnus. Šie krumpliaračiai veikia aukštoje temperatūroje, dulkėtoje aplinkoje ir turi susidoroti su krosnies apvalkalo šiluminiu plėtimu, išlaikant tikslų dantų sujungimą.
Plieno ir metalurgijos pramonėje didelėmis pavaromis varomi valcavimo staklynai (tiek karšto, tiek šaltojo valcavimo), ištisiniai ratukai, žirklės ir tiesintuvai – tai taikymas, kuriame yra didelė smūginė apkrova, dažnai keičiama apkrova ir keliami aukšti tikslumo reikalavimai. Kaltiniai plieniniai karbonizuoti krumpliaračiai čia yra dažni, nes valcavimo staklyno pavarose patiriamas didžiulis kontaktinis įtempis. Statybose ir sunkiojoje inžinerijoje didelės pavaros naudojamos vikšriniuose kranuose, bokštiniuose kranuose, ekskavatoriuose, tunelių gręžimo mašinose ir polių kaltuvuose – dažnai tai yra dideli svyrantys guoliai ir pavaros, kurios turi atlaikyti tiek sukimąsi, tiek dideles konstrukcines apkrovas. Gaminant elektros energiją, didelės pavaros yra vėjo turbinų pavarų dėžėse (nors jos dažniau yra spiralinės arba planetinės), hidroelektrinių reguliatoriuose ir vartuose, šiluminių elektrinių katilų tiekimo siurbliuose, didelių laivų ir jūrų varomų sistemų pavarų dėžėse. Naftos ir dujų pramonėje didelės pavaros varo purvo siurblius, kompresorius ir gręžimo įrangą. Visose šiose pramonės šakose bendras bruožas yra tas, kad didelės krumplinės pavaros parenkamos dėl jų paprastumo, patikimumo ir gebėjimo perduoti milžinišką sukimo momentą esant mažam greičiui – jos gaminamos pagal užsakymą, kad atitiktų tikslią kiekvienos programos apkrovą, greitį ir erdvės apribojimus.
Išvada
Didelės krumplinės pavaros yra vieni reikliausių sunkiosios pramonės komponentų – gaminami pagal užsakymą, po vieną, kad būtų galima perduoti didžiulį sukimo momentą atšiauriausioje aplinkoje. Jų gamybos procesas yra kruopščiai suplanuota seka: medžiagų parinkimas (lietas plienas labai didelėms ir sudėtingoms formoms, kaltas plienas didžiausioms apkrovoms), ruošinių paruošimas liejant arba valcuojant žiediniu būdu, grubus apdirbimas ir danties pjovimas šlifuojant arba formuojant, terminis apdorojimas, kad būtų pasiektas kritinis kieto paviršiaus ir kietos šerdies kietumo gradientas per šlifavimą ir grūdinimą, grūdinimą, koregavimą ar grūdinimą. termiškai apdorojant iškraipymus ir pasiekti reikiamą tikslumo laipsnį bei griežtą patikrinimą kiekviename etape, įskaitant ultragarsinį bandymą, kietumo patikrinimą, magnetinių dalelių patikrinimą ir visos pavaros geometrijos matavimą. Gerą didelių pavarų gamintoją išskiria ne tik galimybė pjaustyti dantis ant didelio plieno gabalo – tai liejimo ar kalimo kokybės kontrolė, terminio apdorojimo iškraipymai, šlifavimo tikslumas ir disciplina dokumentuoti kiekvieną žingsnį. Kasybos, cemento, plieno, energetikos, statybos ir laivybos srityse šios pavaros yra esminė variklio ir mašinos grandis, o patikimas jų veikimas dešimtmečius priklauso nuo to, ar kiekvienas gamybos proceso veiksmas yra teisingas. Kai nurodote didelę cilindrinę pavarą, perkate ne tik komponentą – perkate gamintojo žinias apie medžiagas, terminį apdorojimą ir precizinį apdirbimą, ir ši patirtis lemia, ar pavara veikia 20 metų, ar sugenda per du.


